Acerca del artículo
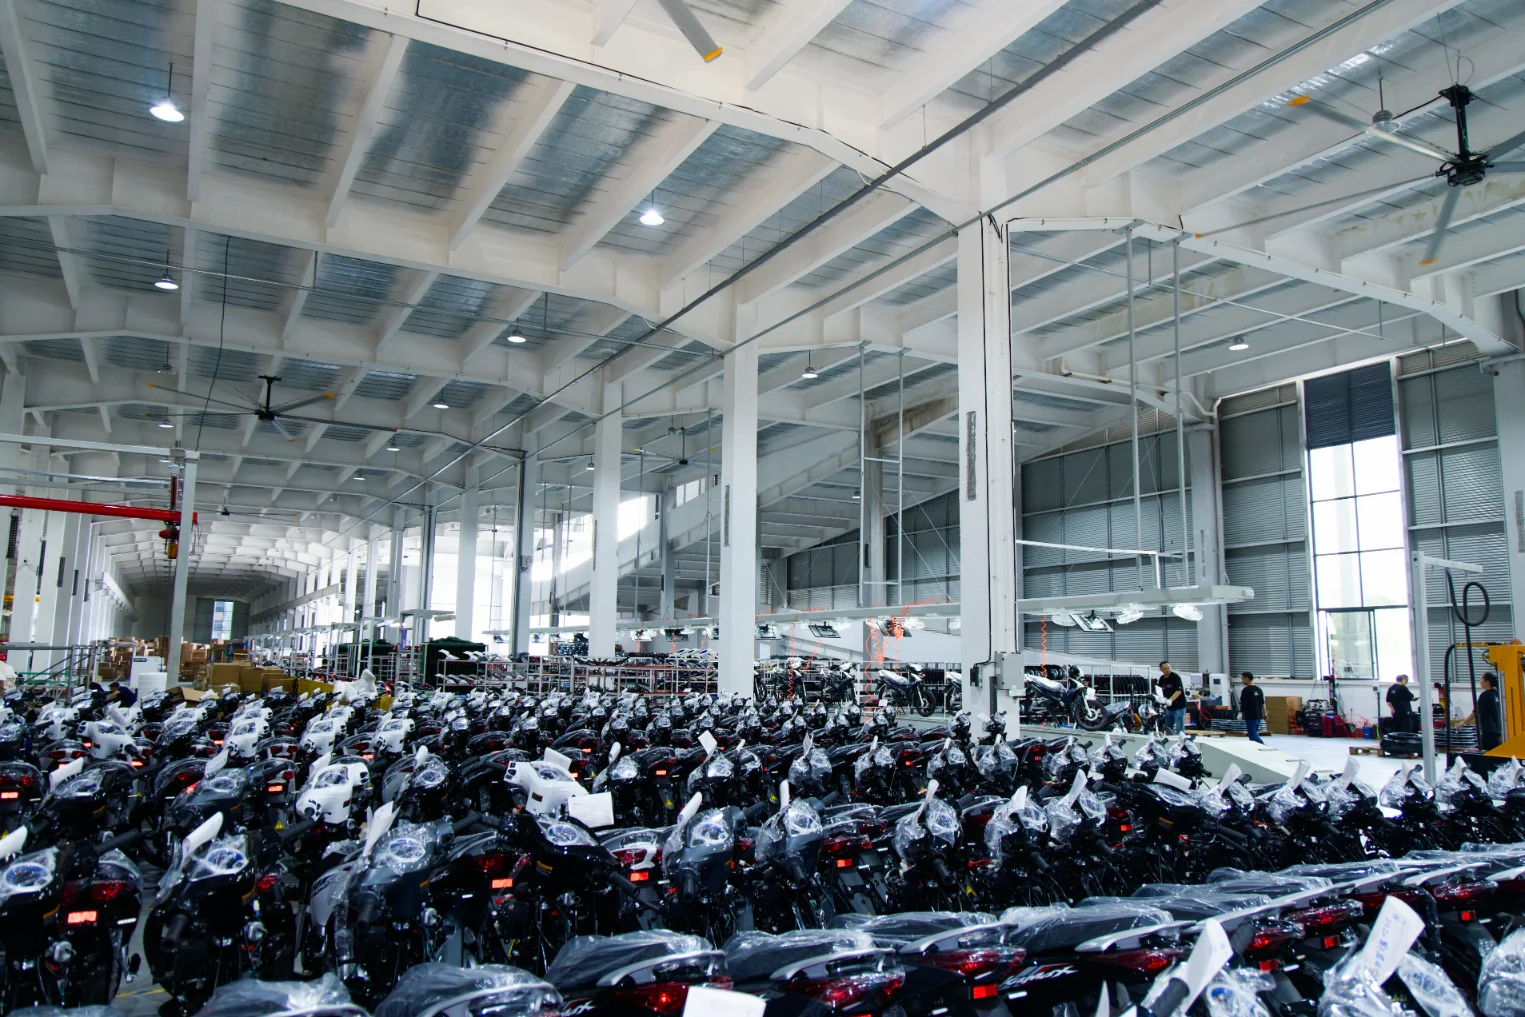
Un envío de motocicletas puede salir de la fábrica con todos los registros de producción y aun así generar costosos trabajos de reparación después de su llegada.
El problema podría no residir en el proceso de fabricación de la fábrica en sí. Un lote puede contener una configuración de mercado incorrecta, el embalaje puede fallar durante el transporte, una unidad SKD puede ensamblarse incorrectamente en destino o una batería puede deteriorarse durante un almacenamiento prolongado.
Esos fallos se introducen en la cadena de suministro en diferentes puntos.
Por esa razón, el control de calidad de las motocicletas funciona mejor como una secuencia de decisiones de lanzamiento:
Control de calidad en fábrica → Inspección previa a la entrega → Transporte / Ensamblaje local → Inspección previa a la entrega → Liberación del distribuidor → Retroalimentación del campo
La distinción es importante porque el punto en el que un defecto entra en el proceso cambia:
quién debe actuar, qué pruebas se requieren, si el lote debe seguir adelante y cómo se debe prevenir el problema en el próximo pedido.
Respuesta rápida
La inspección previa al envío (PSI) es un control de liberación de lotes.
Confirma que las motocicletas que están a punto de salir de la fábrica coinciden con el pedido aprobado en cuanto a configuración, cantidad, identificación, estado, embalaje y registros de envío requeridos.
La PDI (Inspección previa a la entrega) es un control de liberación del vehículo.
Confirma que una motocicleta individual permanece completa, correctamente preparada y en funcionamiento después del transporte, el almacenamiento y cualquier ensamblaje local, antes de que entre en el canal de concesionarios o de clientes.
Las cuatro etapas de calidad cumplen diferentes propósitos:
| Fase | Pregunta de liberación |
|---|---|
| Control de calidad de fábrica | ¿La motocicleta fue fabricada correctamente? |
| PSI | ¿Este lote es apto para su envío? |
| PDI | ¿Está esta motocicleta lista para ser entregada por el concesionario? |
| Garantía / Comentarios de los usuarios | ¿Qué sucedió después del lanzamiento y es necesario tomar medidas correctivas en la producción? |
PSI libera el envío. PDI libera la motocicleta lista para la venta.
Donde el riesgo cambia de manos
Una motocicleta no permanece en las mismas condiciones desde la línea de producción hasta que llega al concesionario.
Cada traspaso de responsabilidades conlleva un riesgo diferente.
| Fase | Riesgos típicos | Evidencia que importa | Decisión de liberación |
|---|---|---|---|
| Producción | Error de montaje, defecto de componente, par de apriete incorrecto, fallo eléctrico o funcional. | Registros de control de calidad, datos de pruebas, trazabilidad de componentes | Lanzamiento de producción de fábrica |
| PSI | Especificación incorrecta, inconsistencia de lote, discrepancia en el VIN, defecto estético, piezas faltantes, embalaje deficiente | Especificación aprobada, lista VIN, registro de inspección, registro de embalaje | Enviar / Retener / Retrabajar |
| Logística de transporte | Embalaje aplastado, arañazos, humedad, daños por impacto, piezas sueltas perdidas | Estado del contenedor/caja, fotos de recepción, registros logísticos | Recibir / Reclamar / Cuarentena |
| asamblea local | Instalación incorrecta, error de torque, componentes faltantes, error de configuración | Registros de montaje, instrucciones de trabajo, control de calidad local | Liberación del ensamblaje |
| PDI | Daños durante el transporte, problema de configuración, estado de la batería, luz de advertencia, problema de funcionamiento | Registro PDI a nivel de vehículo, VIN, registro de retrabajo | Liberación del distribuidor / Retención |
| El campo uso | Fallo de componentes, desgaste prematuro, problema técnico recurrente | VIN, diagnóstico, número de pieza, kilometraje, evidencia de falla | Garantía / Acción correctiva |
Esta separación es especialmente importante cuando un envío incluye motocicletas CBU, SKD o CKD.
Un defecto descubierto durante la inspección previa a la entrega no es automáticamente un defecto de fabricación de fábrica.
Las pruebas deben mostrar en qué punto del proceso es más probable que se haya producido la anomalía, antes de que se asigne la responsabilidad comercial.
PSI comienza con la motocicleta aprobada, no con la motocicleta terminada frente al inspector.
Es necesario corregir la referencia de inspección antes de que alguien comience a revisar las unidades.
Para un pedido comercial, el paquete de referencia correspondiente puede incluir:
- Modelo aprobado y código de modelo interno;
- Configuración final del motor y del sistema de combustible;
- especificación de frenos;
- ruedas y neumáticos;
- equipo eléctrico;
- Colores y gráficos del fabricante original;
- etiquetas específicas para cada mercado;
- componentes sensibles a la homologación;
- accesorios;
- método de embalaje;
- alcance de las piezas de repuesto;
- Cantidad y color divididos.
El Plantilla de solicitud de cotización para motocicletas KAMAX Separa la fase de cotización de la fase de configuración por la misma razón: dos motocicletas con la misma descripción de modelo pueden diferir en motor, frenos, neumáticos, baterías, embalaje o configuración de cumplimiento.
Para cuando comience el PSI, esas variables ya deberían estar fijas.
Una jerarquía de referencia práctica es:
Especificación técnica aprobada
→ muestra o unidad de referencia aprobada, cuando corresponda.
→ PO / PI
→ Diseños y etiquetas OEM aprobados
→ Requisitos de embalaje y envío
Si esas referencias entran en conflicto, el estándar de inspección en sí mismo no está claro.
PSI es una decisión de liberación por lotes
La inspección de presión de las motocicletas (PSI, por sus siglas en inglés) debe establecer algo más que si las unidades muestreadas "tienen buen aspecto".
La inspección intenta responder a varias preguntas comerciales al mismo tiempo.
¿Coincide el lote con el pedido?
Esto incluye:
- cantidad del modelo;
- división de color;
- versión del motor;
- Configuración de carburador/EFI;
- Especificaciones de frenos y ABS/CBS;
- configuración de ruedas y neumáticos;
- batería;
- iluminación e instrumentación;
- accesorios;
- Marca OEM;
- etiquetas de mercado;
- formato de suministro.
Esto cobra especial importancia cuando motocicletas visualmente similares utilizan configuraciones técnicas diferentes.
Una unidad de control electrónico (ECU), una versión de frenos o una especificación de neumáticos incorrectas pueden no ser evidentes a varios metros de distancia, pero aun así pueden hacer que el envío sea comercialmente o esté homologado incorrectamente.
¿Se puede rastrear cada motocicleta?
El VIN o número de identificación del chasis vincula la motocicleta física con el resto de la cadena de suministro.
Dependiendo del proyecto, los registros también pueden incluir números de motor y lotes de componentes.
Esa trazabilidad respalda:
registros de producción → documentos de envío → inventario del distribuidor → PDI → investigación de garantía
Antes de su liberación, la identificación física y los registros de envío deben coincidir.
Un número de identificación del vehículo (VIN) faltante o duplicado no es simplemente otro defecto menor en la inspección. Puede afectar la documentación, el registro y la trazabilidad posterior.
La relación entre los vehículos físicos, las listas VIN, las facturas y los registros de embalaje también se aborda en el documento de KAMAX. Guía de responsabilidades para la documentación de importación de motocicletas.
¿Cumple el lote con los estándares de funcionamiento y seguridad acordados?
El plan de pruebas exacto varía según el producto.
Una Cub, un scooter, una motocicleta de calle, una moto de cross y una motocicleta eléctrica no necesitan rutinas de inspección idénticas.
Las comprobaciones pertinentes pueden incluir:
- arranque o encendido;
- funcionamiento del motor;
- respuesta del acelerador;
- embrague y caja de cambios;
- gobierno;
- frenos;
- suspensión;
- Encendiendo;
- bocina;
- instrumento;
- interruptores;
- indicadores de advertencia;
- función de carga;
- fuga;
- ruido anormal.
Los hallazgos relacionados con la seguridad requieren una respuesta diferente a la de problemas menores de mano de obra.
Un fallo reiterado en los frenos, un problema en la dirección o una configuración incorrecta de un componente crítico para la seguridad no deberían quedar fuera del porcentaje general de defectos.
¿Está protegida la motocicleta para la siguiente etapa?
La última inspección de fábrica no supone el fin del riesgo físico del producto.
El embalaje pasa a formar parte del control de calidad.
Dependiendo de si el envío es CBU, SKD o CKD, la inspección puede incluir:
- estado de la caja o el marco;
- puntos de contacto internos;
- protección corporal;
- protección contra la humedad;
- accesorios sueltos;
- embalaje de la batería;
- cajas de componentes separadas;
- identificación de la caja;
- cantidad por paquete;
- consistencia en la lista de piezas.
La OMI/OIT/UNECE conjunta Código CTU Proporciona orientación reconocida internacionalmente sobre el embalaje y la sujeción de las unidades de transporte de carga para el transporte marítimo y terrestre.
Para un proyecto de motocicleta, el principio relevante es sencillo:
El sistema de embalaje debe proteger el producto homologado durante toda la ruta de transporte.
El primer envío también necesita suficientes piezas de soporte para hacer frente a los problemas iniciales de PDI, transporte y servicio. KAMAX cubre esto por separado en el Paquete de repuestos para motocicletas del primer envío.
El muestreo debe corresponder al riesgo.
Las inspecciones comerciales de motocicletas suelen utilizar el muestreo porque inspeccionar cada característica de cada motocicleta sería ineficiente.
Eso no significa que todos los elementos de inspección deban utilizar la misma regla de muestreo.
ISO-2859 1: 2026 Proporciona esquemas de muestreo de aceptación indexados por AQL para la inspección lote por lote según sus atributos.
Proporciona el marco estadístico.
El acuerdo de calidad del proyecto de motocicletas aún necesita definirse. qué se está muestreando y qué no puede depender únicamente del muestreo ordinario.
En la práctica, el plan de control suele contener tres niveles diferentes.
Artículos controlados al 100% o en lotes completos
Dependiendo del proyecto, estos pueden incluir:
- cantidad;
- Identificación del VIN/del bastidor;
- identidad del modelo;
- etiquetas de mercado críticas;
- funciones seleccionadas relacionadas con la seguridad;
- identidad de configuración crítica.
Controles de productos muestreados
Estos pueden abarcar:
- acabado cosmético;
- funciones seleccionadas;
- consistencia del ensamblaje;
- ajuste y acabado;
- puntos dimensionales o de ajuste seleccionados;
- mano de obra del embalaje.
Registros de lotes
Estos pueden incluir:
- datos de pruebas de producción;
- registros de configuración;
- trazabilidad de componentes;
- registros de embalaje;
- Modificaciones de ingeniería aprobadas.
El plan exacto debe reflejar el riesgo del producto, el desempeño de calidad anterior y el estándar acordado entre comprador y proveedor.
AQL respalda la decisión de lanzamiento. No reemplaza el criterio técnico.
La gravedad del defecto debe ser el factor determinante en la decisión de lanzamiento.
Un informe PSI solo es útil cuando sus hallazgos conducen a una disposición controlada.
| Encontrar | Disposición típica |
|---|---|
| Defecto cosmético menor aislado | Segregar / reparar / verificar |
| Problema de mano de obra subsanable limitado | Retrabajar las unidades afectadas antes de cargarlas. |
| Desajuste de configuración repetido | Retener el lote afectado y determinar el alcance. |
| Inconsistencia en el VIN o en la documentación | Suspenda la publicación hasta que se concilien los registros. |
| Fallo repetido relacionado con la seguridad | Contención + investigación de la causa raíz + reinspección |
| Debilidad en el embalaje que afecta a varias unidades. | Método de embalaje correcto antes de la carga. |
| Problema sistémico poco claro | Retener el envío hasta que se comprenda el alcance. |
El número de defectos es solo una parte de la decisión.
El patrón importa
Tres arañazos sin relación entre sí no tienen el mismo significado operativo que tres motocicletas con el mismo error en el enrutamiento de la manguera de freno.
Cuando el mismo defecto aparece repetidamente, la pregunta cambia de:
“¿Cuántas unidades fallaron?”
para:
“¿Qué porcentaje del lote podría verse afectado?”
Es en ese punto cuando la contención del lote y las medidas correctivas se vuelven más importantes que la reparación de motocicletas individuales.
Defecto → Responsabilidad → Evidencia → Acción
Aquí es donde PSI y PDI se vuelven mucho más útiles que una simple lista de verificación de inspección.
| Encontrar | Área probable para investigar | Evidencia | Acción típica |
|---|---|---|---|
| Especificación incorrecta de frenos o neumáticos | Control de producción/configuración | Especificación aprobada, lista de materiales/versión, inspección del vehículo | Contener las unidades afectadas; confirmar el alcance |
| Fallo eléctrico repetido en un lote | Proveedor de producción/componentes | Rango de VIN, lote de componentes, resultado de la prueba | Investigación de la causa raíz; reinspección |
| Panel rayado dentro del embalaje intacto | Manipulación en fábrica / embalaje interno | Estado del embalaje, fotos, revisión del proceso | Manipulación/protección correctas |
| Caja aplastada con daños en la carrocería. | Logística / manipulación de carga | Fotografías de recepción, estado de la caja, historial de transporte | Unidad aislada; reclamación/reparación logística |
| Falta un accesorio suelto | Embalaje / almacén / recepción | Registro de embalaje, verificación de cajas, registro de recepción | Confirmar el punto de escasez; reabastecer |
| Rueda instalada localmente de forma suelta | Asamblea local | Hoja de montaje, registro de par de apriete, registro del técnico | Contención local y corrección de ensamblaje |
| Batería baja después de un almacenamiento prolongado | Almacenamiento / Preparación de PDI | Fecha de recepción, período de almacenamiento, prueba de batería | Cargar / probar / reemplazar según la condición |
| La advertencia del ABS se repitió en varios vehículos. | Se requiere investigación técnica | Números de identificación del vehículo (VIN), información de diagnóstico, lote de componentes | Mantener las unidades afectadas; identificar la causa común. |
El objetivo no es atribuir culpas a partir de un solo síntoma.
Se trata de preservar pruebas suficientes para identificar el punto de fallo y evitar que el mismo problema se incorpore a una categoría genérica de "problema de calidad".
PDI no es PSI repetido en el destino
Una vez que llega el envío, el perfil de riesgo ha cambiado.
PDI debería concentrarse en lo que puede suceder. después del lanzamiento de fábrica.
Eso incluye:
transporte + almacenamiento + montaje local + preparación final del vehículo
Las comprobaciones típicas incluyen:
- daños durante el transporte;
- corrosión o exposición a la humedad;
- piezas sueltas o desplazadas;
- asamblea local;
- comprobaciones de los elementos de fijación especificados;
- estado de la batería;
- estado y presión de los neumáticos;
- frenos y controles;
- iluminación e instrumentación;
- indicadores de advertencia;
- condición del fluido cuando corresponda;
- inicio / encendido;
- conjuntos de claves;
- manuales;
- accesorios;
- Número de identificación del vehículo (VIN) y registros del concesionario.
El objetivo no es reproducir la inspección completa de la fábrica.
Se trata de decidir si esa motocicleta en particular puede entrar en el canal de concesionarios en su estado actual.
CBU, SKD y CKD requieren diferentes controles de liberación.
El formato de envío cambia en lo que respecta a dónde termina la responsabilidad de fabricación y comienza la responsabilidad local.
CBU
La mayor parte del proceso de ensamblaje sigue estando controlado por la fábrica.
PDI se ocupa principalmente de:
Condiciones de transporte + almacenamiento + configuración final + lanzamiento funcional
Los riesgos típicos incluyen daños estéticos durante el transporte, estado de la batería, presión de los neumáticos, accesorios sueltos y comprobaciones operativas finales.
SKD
Parte del ensamblaje se traslada al mercado de destino.
El proceso local puede incluir:
- ruedas;
- bigote daliniano;
- control S;
- batería;
- espejos;
- componentes de la carrocería;
- accesorios.
Eso significa que PDI también necesita pruebas de que el ensamblaje realizado localmente es correcto.
ERC
La ERC va más allá.
El ensamblaje local pasa a formar parte del sistema de fabricación.
Por lo tanto, un proyecto de ERC necesita:
Inspección de piezas entrantes → Control del proceso de ensamblaje → Control de calidad final → PDI / Liberación del distribuidor
El sistema PDI no puede compensar la falta de disciplina en la línea de montaje.
Si el control del par, la identificación de las piezas o la verificación del montaje son deficientes, simplemente añadir una lista de verificación final más larga no resuelve el problema subyacente.
El Modelo de costo de desembarque KAMAX CKD vs SKD vs CBU Por este motivo, considera el control de calidad local, las correcciones y la inspección previa a la entrega como parte de la economía de los productos listos para la venta.
¿Qué cambios introduce el proyecto de motocicletas?
La inspección debe centrarse en el producto, en lugar de someter a todas las motocicletas a la misma lista de verificación genérica.
| Tipo de Proyecto | Prioridades de PSI | Prioridades de PDI |
|---|---|---|
| CBU Cub / Underbone | Configuración final, especificaciones de frenos/neumáticos, VIN, apariencia, embalaje | daños de transporte, batería, presión de los neumáticos, luces, controles, configuración del concesionario |
| Scooter | plásticos y pintura, configuración EFI, equipo eléctrico/de instrumentación, especificaciones de frenos, protección de embalaje | Estado del panel de la carrocería, batería, controles, indicadores de advertencia, arranque y configuración funcional. |
| Street Motorcycle | Especificaciones de frenos y neumáticos, tren motriz, sistema eléctrico, identidad de configuración | controles, frenos, neumáticos, batería, configuración lista para la carretera |
| Motocross / Enduro | rueda, suspensión, controles, bastidor/acabado, piezas sueltas y embalaje | Configuración de ruedas/manillar, controles, configuración de la suspensión, piezas propensas a impactos |
| Motocicleta eléctrica | Identidad del motor/controlador/batería/cargador, funciones eléctricas, configuración de mercado | Estado de la batería, carga, pantalla, funciones del controlador, frenos y liberación eléctrica. |
| Proyecto SKD | Integridad del kit, identificación de componentes, secuencia de empaquetado, lista de materiales/versión | calidad de ensamblaje local, comprobaciones de par/instalación, funcionamiento final |
| Proyecto de ERC | Integridad del kit/lista de materiales, trazabilidad, embalaje y documentación de producción | Control de calidad de ensamblaje local más entrega final del vehículo |
Actualmente, KAMAX trabaja con plataformas Cub, Scooter, Street, Dual-sport, Motocross/Enduro y Eléctricas, por lo que el alcance de la inspección normalmente está vinculado al vehículo real y al formato de suministro, en lugar de a un formulario PSI/PDI universal.
Los datos PDI deberían modificar el siguiente lote de producción.
Los primeros envíos de un nuevo modelo proporcionan información que la inspección de fábrica no puede generar por sí sola.
PDI puede revelar:
- componentes sensibles al transporte;
- puntos débiles de empaquetamiento;
- errores recurrentes de ensamblaje local;
- piezas que deben almacenarse localmente;
- problemas de batería/almacenamiento;
- tiempo de preparación del distribuidor;
- Fallos técnicos recurrentes tempranos.
En lugar de tratar cada caso como un retrabajo local, el distribuidor y la fábrica pueden realizar un seguimiento de:
VIN → defecto → origen → corrección → acción del siguiente lote
Por ejemplo:
| Señal PDI | Respuesta del siguiente lote |
|---|---|
| Daños repetidos en el panel en la misma ubicación. | Cambio de embalaje/protección interna |
| Falta repetida pieza suelta | Mejorar el control del embalaje y la verificación de las cajas. |
| Error frecuente de instalación local | Revisar las instrucciones de montaje / formación / poka-yoke |
| Fallo repetido de un componente | Investigación de proveedores/componentes |
| Alta tasa de reemplazo de baterías después del almacenamiento | Revisar el proceso de preparación y almacenamiento de la batería. |
| La misma advertencia de fallo en todo el rango de VIN. | Contención técnica y verificación de la producción |
Eso cierra el ciclo de calidad:
Producción → PSI → Logística / Ensamblaje → PDI → Acción correctiva → Siguiente lote
Posteriormente, se puede mantener la misma trazabilidad en el servicio de campo.
KAMAX Sistema de garantía de motocicletas Este modelo se extiende después del lanzamiento por parte del concesionario, al vincular el VIN, el diagnóstico, la información de los componentes y las fallas recurrentes con las acciones correctivas de fábrica.
Separe los problemas de la inspección previa a la entrega de los problemas de garantía.
Esta distinción tiene importancia desde el punto de vista comercial.
Una motocicleta que requiere reparaciones antes de su entrega al concesionario no ha generado el mismo tipo de fallo que una motocicleta que desarrolla una avería después de entrar en servicio.
Asimismo:
Daños durante el transporte ≠ defecto de fabricación
Error de ensamblaje local ≠ fallo de componente del proveedor
Corrección de PDI ≠ reclamación de garantía de campo
Mantener esas categorías separadas mejora:
- precisión de la tasa de garantía;
- evaluación de proveedores;
- reclamaciones logísticas;
- análisis del desempeño de los distribuidores;
- seguimiento de los costos de retrabajo;
- Comentarios sobre la producción.
Sin esa distinción, un "índice de calidad" genérico puede ocultar dónde está perdiendo dinero realmente la empresa.
La transferencia del lote requiere un pequeño conjunto de registros controlados.
Un envío práctico no necesita docenas de archivos de inspección inconexos.
Sí, necesita una cadena de suministro rastreable.
Los registros principales son:
Especificación aprobada
Lo que se ordenó y aprobó.
Registro de número de identificación del vehículo (VIN) / lote
¿Qué motocicletas pertenecen al envío?
Registro de PSI y de Liberación
¿Qué se revisó, qué falló, qué se corrigió y quién autorizó el lote?
Registro de embalaje/envío
Así salían de fábrica las motocicletas, los accesorios y las piezas de repuesto.
Registro de excepción de recepción/PDI
¿Qué cambió o falló después del transporte, el almacenamiento o el montaje local?
Estos registros constituyen la evidencia necesaria posteriormente para casos de escasez, investigación de garantías, defectos recurrentes y medidas correctivas.
Cómo KAMAX estructura la entrega
En un proyecto KAMAX, el alcance de PSI y PDI depende de la motocicleta, el mercado de destino y el formato de suministro.
Antes del envío, la información de trabajo normalmente incluye:
- configuración técnica aprobada;
- Cantidad de modelos y colores;
- Requisitos del VIN;
- Diseños y etiquetas del fabricante original;
- componentes sensibles al cumplimiento normativo;
- formato de embalaje;
- paquete de repuestos;
- Estructura CBU / SKD / CKD;
- requisitos de inspección acordados.
En el destino, el distribuidor o ensamblador agrega sus propios controles en torno a:
- condición de recepción;
- daños durante el transporte;
- asamblea local;
- almacenamiento;
- preparación del distribuidor;
- PDI;
- Informe de fallos.
Cuando se requiere una inspección independiente, el organismo de inspección puede trabajar con base en las mismas especificaciones y criterios de liberación aprobados, en lugar de utilizar una lista de verificación genérica por separado.
Para los compradores que aún están evaluando la capacidad de producción antes de realizar el primer pedido a granel, esa etapa anterior se trata por separado en Cómo auditar una fábrica de motocicletas OEM antes de realizar su primer pedido..
La distinción es deliberada:
La auditoría de fábrica evalúa el sistema de producción.
PSI lanza el lote comercial.
PDI libera la motocicleta individualmente.
Una matriz de liberación práctica
Antes de que un envío salga de la fábrica y antes de que una motocicleta llegue al concesionario, el equipo del proyecto debería poder cerrar los siguientes controles.
| Control | PSI / Liberación de fábrica | PDI / Liberación del concesionario |
|---|---|---|
| La configuración aprobada coincidía | Obligatorio | Confirmar la identidad del vehículo |
| Cantidad / modelo / color | Obligatorio | Recepción de la conciliación |
| Identificación del VIN/del bastidor | Obligatorio | Obligatorio |
| Configuración crítica para la seguridad | Obligatorio | Confirmación funcional |
| Inspección funcional | Según el plan acordado | Requerido antes del lanzamiento |
| Estado estético | Obligatorio | Requerido después del transporte |
| Empaque | Obligatorio | Evaluar el resultado del transporte |
| Piezas de repuesto / accesorios sueltos | Obligatorio | Confirmar artículos recibidos |
| Registros de envío | Obligatorio | Coincidir con los registros de recepción |
| Daños de transporte | - | Obligatorio |
| Calidad de ensamblaje local | - | Obligatorio donde corresponda |
| Verificación de reelaboración | Antes del envío, cuando corresponda. | Antes del lanzamiento del distribuidor |
| Decisión definitiva | Enviar / Retener / Retrabajar | Liberar / Retener / Retrabajar |
Esto es suficiente para mantener el traspaso bajo control sin duplicar la misma inspección en cada etapa.
Preguntas frecuentes
¿Cuál es la diferencia entre PSI y PDI para motocicletas?
PSI decide si un lote de producción es apto para su envío.
La inspección previa a la entrega (PDI) se realiza tras la llegada de la motocicleta y determina si, una vez transportada, almacenada y ensamblada localmente, está lista para entrar en el canal de concesionarios o de venta al público.
¿El sistema PSI reemplaza el control de calidad de fábrica?
No. El control de calidad de la fábrica supervisa la producción. PSI verifica que el lote comercial real se esté preparando para su envío.
¿Todas las empresas de PSI necesitan el mismo AQL?
La norma ISO 2859-1 establece un marco para el muestreo de aceptación, pero el plan de inspección aún requiere clases de defectos, niveles de inspección, reglas de aceptación y cualquier elemento que requiera un control total o más estricto. El plan adecuado depende del riesgo del producto y del acuerdo de calidad entre el comprador y el proveedor.
¿Sigue siendo necesaria la inspección previa a la entrega (PDI) para las motocicletas CBU?
Sí. El CBU reduce el trabajo de ensamblaje local, pero el transporte, el almacenamiento, el estado de la batería, la presión de los neumáticos, los accesorios sueltos y la configuración final aún pueden afectar la disponibilidad del concesionario.
¿Es suficiente la inspección previa a la entrega (PDI) para las motocicletas CKD?
No. El sistema CKD requiere sus propios controles de fabricación locales. La PDI es la etapa final de liberación del vehículo; no reemplaza la inspección de entrada, el control de calidad del proceso de ensamblaje ni la inspección final de producción.
¿Quién puede realizar una PSI?
La inspección previa a la compra (PSI) puede ser realizada por el fabricante, el representante del comprador o una empresa de inspección externa acordada.
Lo importante es que el inspector utilice la misma especificación aprobada, la misma clasificación de defectos, el mismo alcance de la inspección y los mismos criterios de liberación acordados para el pedido.
El sistema de inspección debe proteger la entrega.
El valor de PSI y PDI no es el número de casillas marcadas.
Se trata de la capacidad de detener un problema en el punto correcto de la cadena de suministro y preservar pruebas suficientes para evitar que pase a la siguiente etapa.
El control de calidad en fábrica protege la producción.
PSI protege la liberación del envío.
La inspección previa a la entrega protege la liberación del concesionario.
Los datos de campo protegen el siguiente lote de producción.
Cuando esas etapas comparten las mismas especificaciones, la trazabilidad del VIN y la información sobre defectos, la inspección se convierte en algo más que un ejercicio de control de calidad.
Se convierte en una transferencia controlada desde la producción de la fábrica hasta el mercado.
Para un proyecto KAMAX, la información inicial para definir esa transferencia es:
Mercado de destino + modelos de motocicletas + especificación final + cantidad del pedido + estructura CBU/SKD/CKD + requisitos del OEM + estándar de inspección acordado + alcance del ensamblaje local + capacidad PDI del distribuidor.